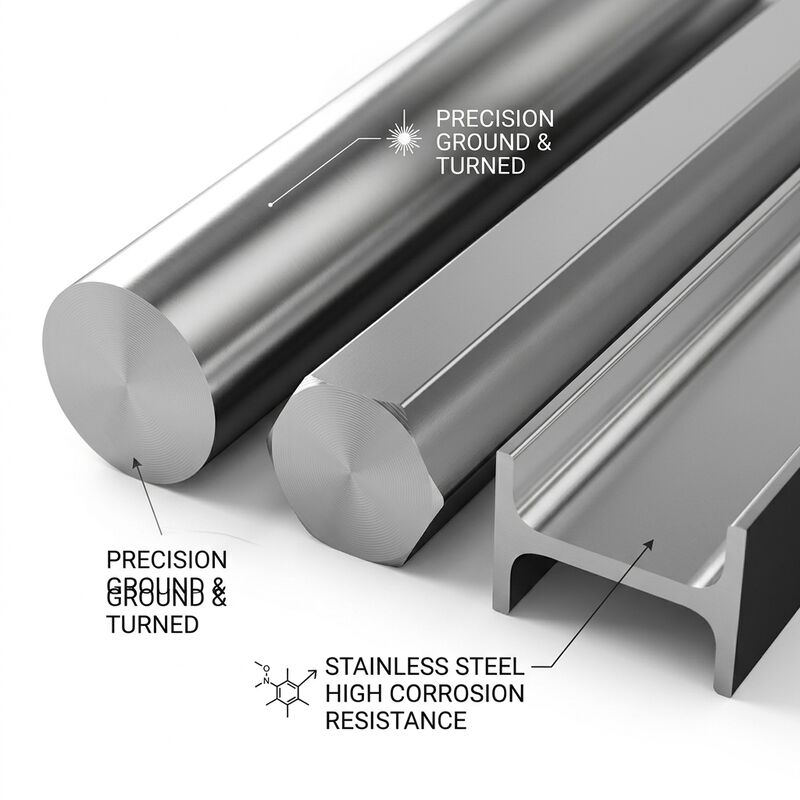
Круглый пруток из нержавеющей стали 304L диаметром 10 мм производится по стандарту ASTM A276 / EN 1.4307 и поставляется в виде отрезков длиной 6000 мм с холоднотянутой, светлой отожженной поверхностью. Каждый пучок прокатывается из сертифицированной плавки, затем обрабатывается на линиях отжига, выпрямления и шлифовки на нашем заводе в Шаньси. Марка стали 304L — низкоуглеродистая аустенитная нержавеющая сталь, выбираемая там, где требуется определенный баланс коррозионной стойкости, прочности и обрабатываемости, а не универсальный сплав.
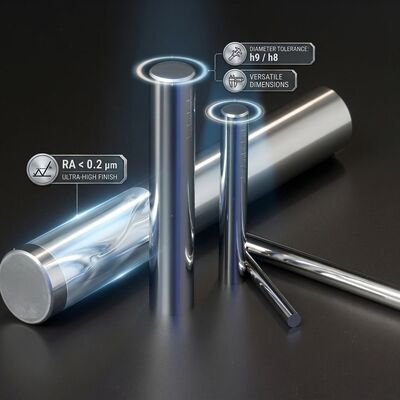
Диаметр поддерживается на уровне h9, +/- 0,04 мм, с прямолинейностью не более 0,4 мм на метр, поэтому пруток подается в автоматические токарные станки и обрабатывающие центры без дополнительной правки. Материал поступает в состоянии светлого отжига, холодной протяжки и светлого отжига, что означает равномерность структуры от поверхности до сердцевины, и первый рез удаляет металл, а не окалину или обезуглероженный слой.
Почему стоит выбрать 304L
Сверхнизкое содержание углерода в 304L предотвращает образование карбидов хрома на сварных швах, поэтому валы и штифты, которые свариваются после механической обработки, не подвергаются межкристаллитной коррозии в процессе эксплуатации. Механическая обработка выполняется по стандартной технологии: твердосплавные вставки при умеренной скорости резания, обильное охлаждение и стандартные приспособления. Там, где чертеж предусматривает резьбу, шпоночные пазы, плоские поверхности или фаски, наша мастерская подготавливает деталь перед отгрузкой, чтобы материал поступил готовым к установке, а не ждал своей очереди в станке.
Ключевые особенности
- Сертифицированный химический состав плавки: каждая плавка анализируется на содержание углерода, хрома, никеля, молибдена и примесей, с выдачей заводского сертификата по номеру плавки.
- Холоднотянутая, светлая отожженная поверхность: обработка в линии обеспечивает стабильное качество поверхности по всему заказу.
- Допуск по диаметру h9, +/- 0,04 мм: повторяемые смещения инструмента без измерения каждого прутка на производстве.
- Прямолинейность не более 0,4 мм на метр: проверка на роликовом стенде перед упаковкой в пучки, чтобы податчики прутка работали без заеданий.
- Свариваемость и обрабатываемость: подходящий присадочный металл и параметры резки указываются по запросу.
- Услуга резки по длине: складские запасы 6000 мм плюс нестандартные длины, резьбы и фаски.
Технические характеристики
| Параметр | Спецификация |
|---|
| Марка стали | Нержавеющая сталь 304L |
| Номер UNS | UNS S30403 |
| Стандарт | ASTM A276 / EN 1.4307 |
| Диаметр | 10 мм |
| Длина | 6000 мм, доступны нестандартные длины |
| Обработка поверхности | Холоднотянутая, светлая отожженная |
| Допуск по диаметру | h9, +/- 0,04 мм |
| Прямолинейность | не более 0,4 мм на метр |
| Предел прочности при растяжении | 485 МПа мин |
| Предел текучести | 170 МПа мин |
| Относительное удлинение | 40% мин |
| Твердость | HRB 90 макс |
| Состояние поставки | Термообработанная, холоднотянутая и светлая отожженная |
| Услуги по обработке | Резка, токарная обработка, нарезание резьбы, сверление, снятие фасок |
Применение
Секция диаметром 10 мм имеется на складе для приводных валов приборов, шпинделей насосов для пищевой промышленности, штифтов сварных рам и небольших крепежных изделий, изготовленных на токарном станке. Поскольку пруток обрабатывается и сваривается стандартным заводским оборудованием, он подходит для ремонтных бригад, которым требуется запасная часть в течение той же недели, а не новая партия с завода. Типичные применения включают приводные валы, штифты шарниров, стяжные штанги, проставочные втулки и корпуса приборов, подвергающиеся воздействию технологической среды.
Для эксплуатации на открытом воздухе или в условиях промывки мы рекомендуем промывать пресной водой во время планового технического обслуживания, чтобы удалить отложения хлоридов до того, как они разрушат пассивный слой. Сварные или сильно обработанные на токарном станке узлы следует очищать местно травильной пастой, чтобы восстановить полную коррозионную стойкость в обработанной зоне.
Упаковка, погрузка и контроль качества
Прутки упаковываются в пучки с пластиковой обвязкой, прокладываются защитной бумагой, затем оборачиваются в тканый мешок или упаковываются в деревянные ящики в зависимости от пункта назначения. Каждый пучок маркируется с указанием марки, номера плавки, диаметра и количества. Погрузка планируется для 20-футовых стандартных, 40-футовых стандартных и 40-футовых высоких контейнеров, и каждая отгрузка фотографируется перед закрытием дверей.
Контроль качества включает идентификацию заготовки по прибытии, измерение диаметра и овальности в процессе производства, отбор проб на прямолинейность, проверку поверхности при дневном освещении и окончательную проверку документации перед выпуском. Возможна организация инспекции третьей стороной (SGS, BV или Intertek), а образцы перед отгрузкой позволяют покупателю выполнить токарную обработку, нарезание резьбы и финишную обработку материала перед заказом полной партии.
Отправьте ваш чертеж, список резки или краткое описание применения, и наша инженерная команда подтвердит марку, диаметр и отделку, а затем предоставит котировку с указанием сроков поставки и вариантов доставки.


 Ваше сообщение должно содержать от 20 до 3000 символов!
 Russian